

전자빔 품질
금속 적층 제조의 연속 생산에서 제품 간 일관성 확보
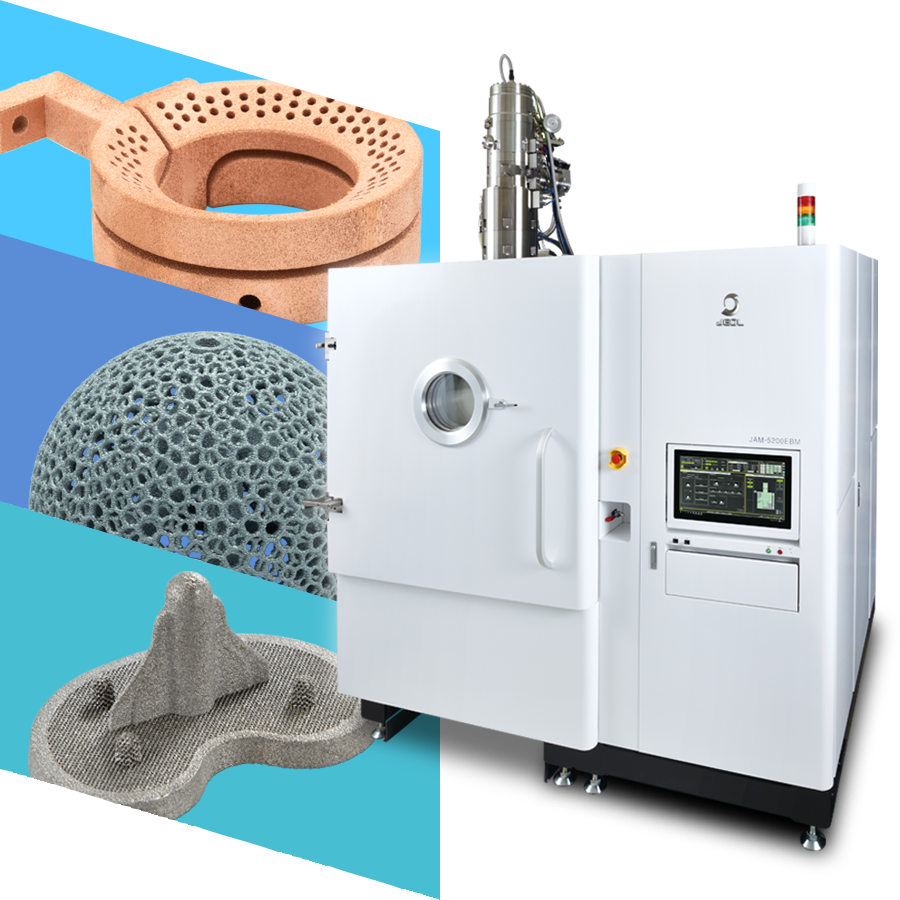
전엘은 세계 최고 성능의 전자 현미경과 반도체 제조용 전자빔 리소그래피 시스템에 적용된 전자빔 제어 기술을 활용하여 고출력 고속 전자빔으로 고밀도, 고강도 부품을 생산할 수 있는 첨단 전자빔 분말 베드 융합 3D 프린터를 개발했습니다. 전엘의 전자빔 금속 3D 프린터는 규제된 산업 표준 및 요구 사항을 충족하는 부품을 생산하여 제조업체의 생산량 증대를 지원합니다.
기능
01. 고온 공정
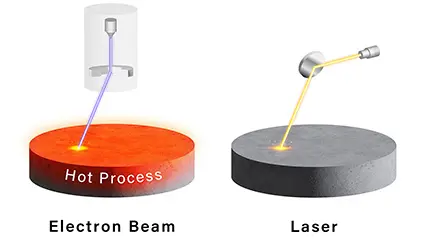
전자빔을 이용한 예열로 변형 및 균열 제거
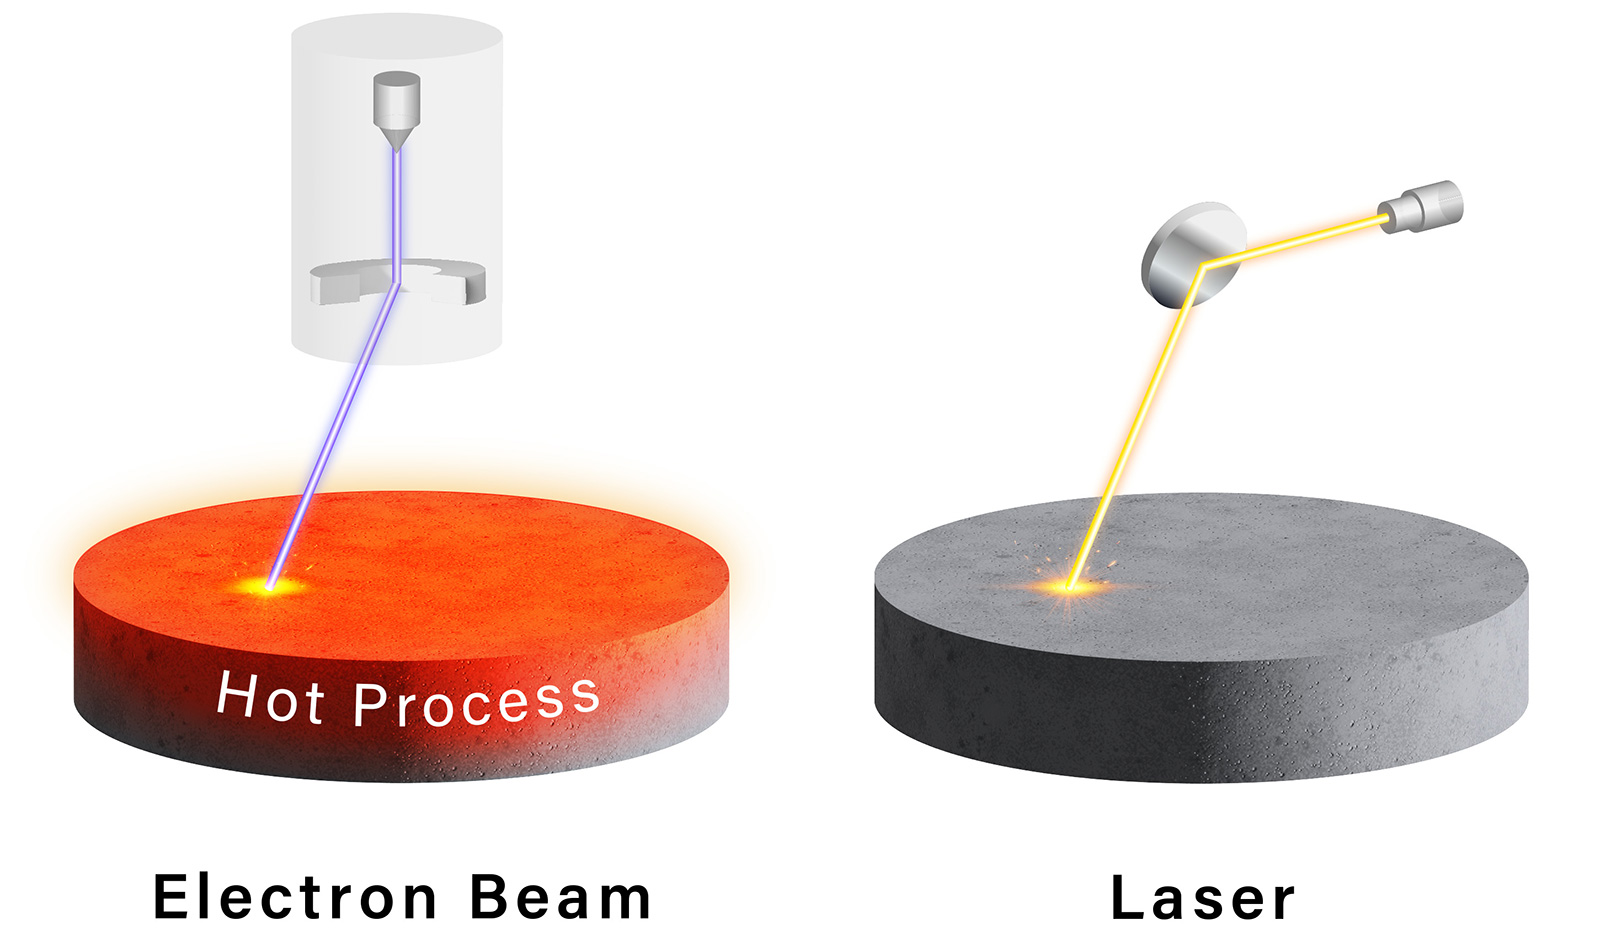
전자빔 적층 제조는 전자빔을 이용한 예열(고온 공정)로 인해 제작물의 급격한 온도 변화를 줄여줍니다. 따라서 부품에 잔류 응력이 거의 발생하지 않아 변형 및 균열 발생 가능성이 낮습니다. 반면 레이저 적층 제조는 반복적인 가열 및 급속 냉각으로 인해 잔류 응력이 축적되는 경향이 있으며, 재질과 형상에 따라 제작물의 변형 및 균열이 발생할 수 있습니다.
레이저 적층 제조는 변형과 균열을 방지하기 위해 강력한 지지 재료가 필요합니다. 반면 전자빔 적층 제조는 주변 분말들이 서로 약하게 결합되어 구조물을 지지하기 때문에 지지 재료의 사용량을 줄일 수 있다는 장점이 있습니다.
또한, 레이저 방식은 제조 후 열처리 과정을 통해 제작물 내부의 응력을 완화해야 하는 반면, 전자빔 방식은 이러한 후처리가 필요하지 않습니다.
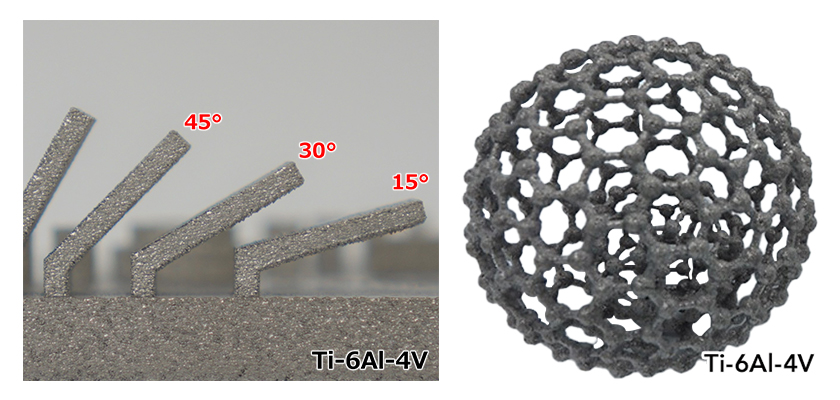
낮은 각도의 돌출부 제조 및
지지대가 없는 곡선 구간
02. 고진공 환경
산화를 방지하고 잠재적인 불순물을 줄입니다.
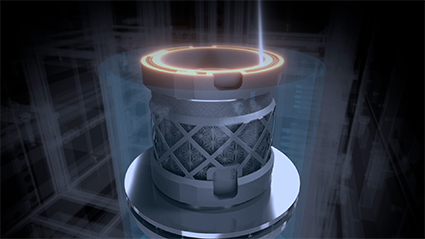
고진공 환경을 통해 높은 순도를 유지합니다.
전자빔 적층 제조는 고진공 상태에서 제조 공정을 수행합니다. 따라서 제조물의 산화 및 불순물 혼입을 줄일 수 있습니다.
반면, 레이저 적층 제조는 비활성 기체 환경(대기압)에서 제조 공정을 수행합니다. 경우에 따라 산소와 수분이 잔류할 수 있으므로 티타늄 합금 등과 같은 활성 금속에는 주의가 필요합니다.
03. BSE 모니터링 시스템
결함 감지를 위한 실시간 현장 공정 모니터링
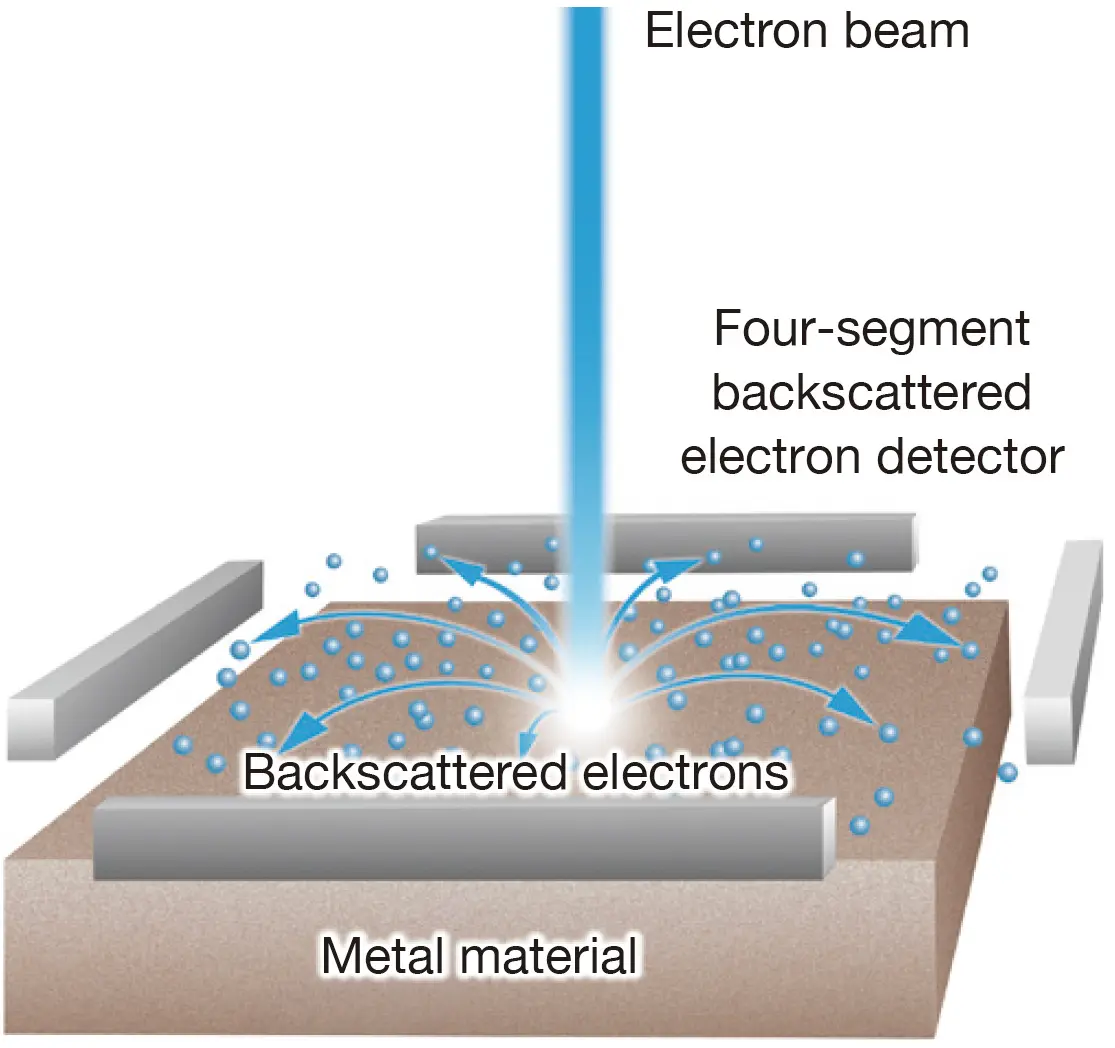
BSE 이미지 모니터링 기능
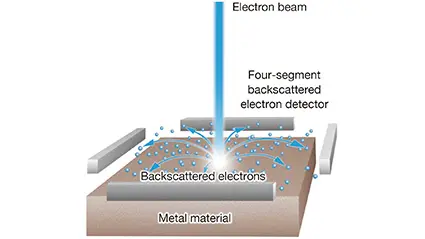
전자 현미경 제조업체로서 보유한 기술을 활용하여 BSE(후방 산란 전자) 이미지 모니터링 기능을 개발했습니다. 후방 산란 전자 이미징(BSE)을 통해 각 레이어가 용융된 후 빌드 표면의 BSE 이미지를 얻을 수 있어 빌드 공정 중 품질 관리가 가능합니다. 또한, 당사의 결함 감지 소프트웨어는 특정 크기 이상의 공극(결함) 및 표면 지형을 자동으로 감지하고 이미지로 시각화합니다.
이를 통해 제작 과정 중 품질 관리를 더욱 효율적으로 수행할 수 있으며, 제작 완료 전에 부품 부적합 사항을 식별할 수 있습니다.
04. 멀티닷 스캐닝
돌출부 표면 품질 개선 및 미세구조 제어
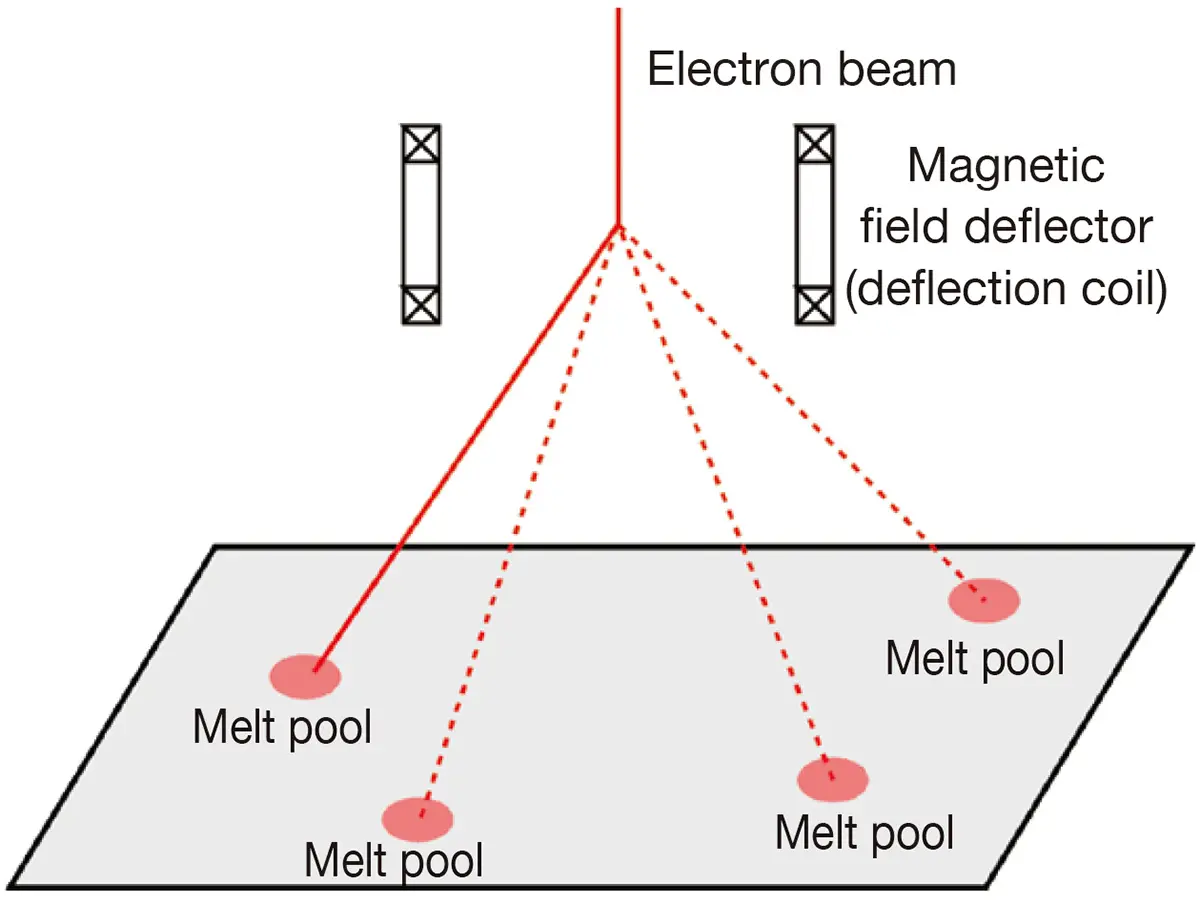
단일 전자빔을 초고속으로 어느 위치에서든 조사할 수 있습니다.
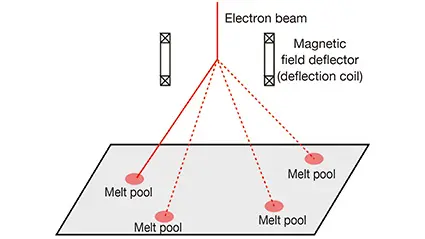
일반적인 라인 스캐닝과 달리, 단일 전자빔을 초고속으로 원하는 위치에 스캔하여 여러 개의 용융 풀을 동시에 생성할 수 있습니다. 열 이력에 대한 정밀한 제어를 통해 미세 구조 제어 및 표면 품질, 특히 돌출부 영역에서의 품질 향상이 가능합니다.
기술 사양
기술 사양
표준 사양(STD-250) 외에도 다양한 금속의 출력을 최적화하기 위한 여러 가지 옵션 빌드 유닛을 사용할 수 있습니다. 초고온 사양(UHT-100)은 텅스텐과 같이 융점이 높은 금속에 적합한 빌드 유닛입니다. 매우 뛰어난 열 보존 성능을 자랑하며, 파우더 베드를 최대 1,600°C까지 예열할 수 있습니다. 또한, 소규모 테스트 사양(HT-65)은 소량의 파우더로 제작이 가능하여 고가의 소재 연구 개발에 효과적입니다.
| 조립 유닛 | 표준 사양 성병 xnumx |
높은 온도 사양 HT-180 |
소규모 테스트 사양 HT-65 |
초고온 사양 UHT-100 |
|---|---|---|---|---|
| 최대 빌드 볼륨 | 직경 250mm × 높이 400mm | 직경 180mm × 높이 320mm | 직경 65mm × 높이 100mm | 직경 100mm × 높이 150mm |
| 분말층 표면 온도 |
최대 900°C | 최대 1,200°C | 최대 1,200°C | 최대 1,600°C |
| 최대 전자 빔 파워 |
6kW (예열) 1.5kW (용융) |
8.4kW (예열) 1.5kW (용융) |
||
| 주요 사용 가능 재료 | Ti-6Al-4V 순수 구리※ |
Ni718 | Ti-6Al-4V Ni718 |
텅스텐 |
※ 구리 재질 제작을 위해서는 기본 사양 외에 추가 부품이 필요합니다. 최대 제작 가능 크기는 직경 250mm × 높이 150mm입니다.
선택권
AM-22010PRS 금속 분말 회수 시스템
제조 완료 후 제품 주변에 남아 있는 가볍게 소결된 분말을 제거하는 분사 장치입니다. 분사 과정에서 수집된 금속 분말은 제조 공정에 재사용됩니다.
AM-22010PRS 규격은 티타늄 합금 등과 같은 반응성 물질에 대한 질소 분위기에 관한 것입니다.
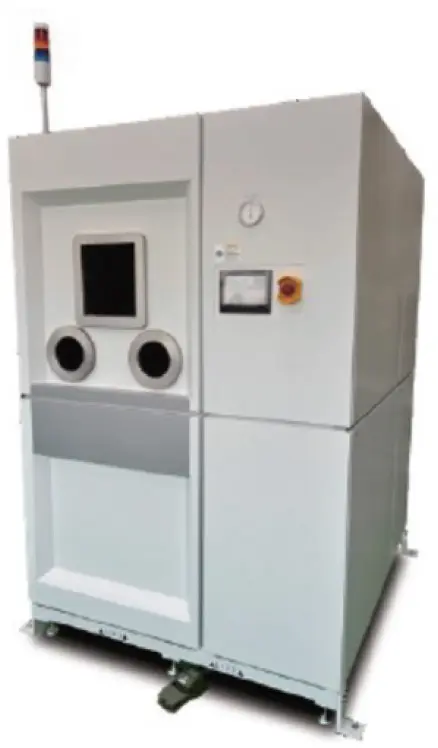
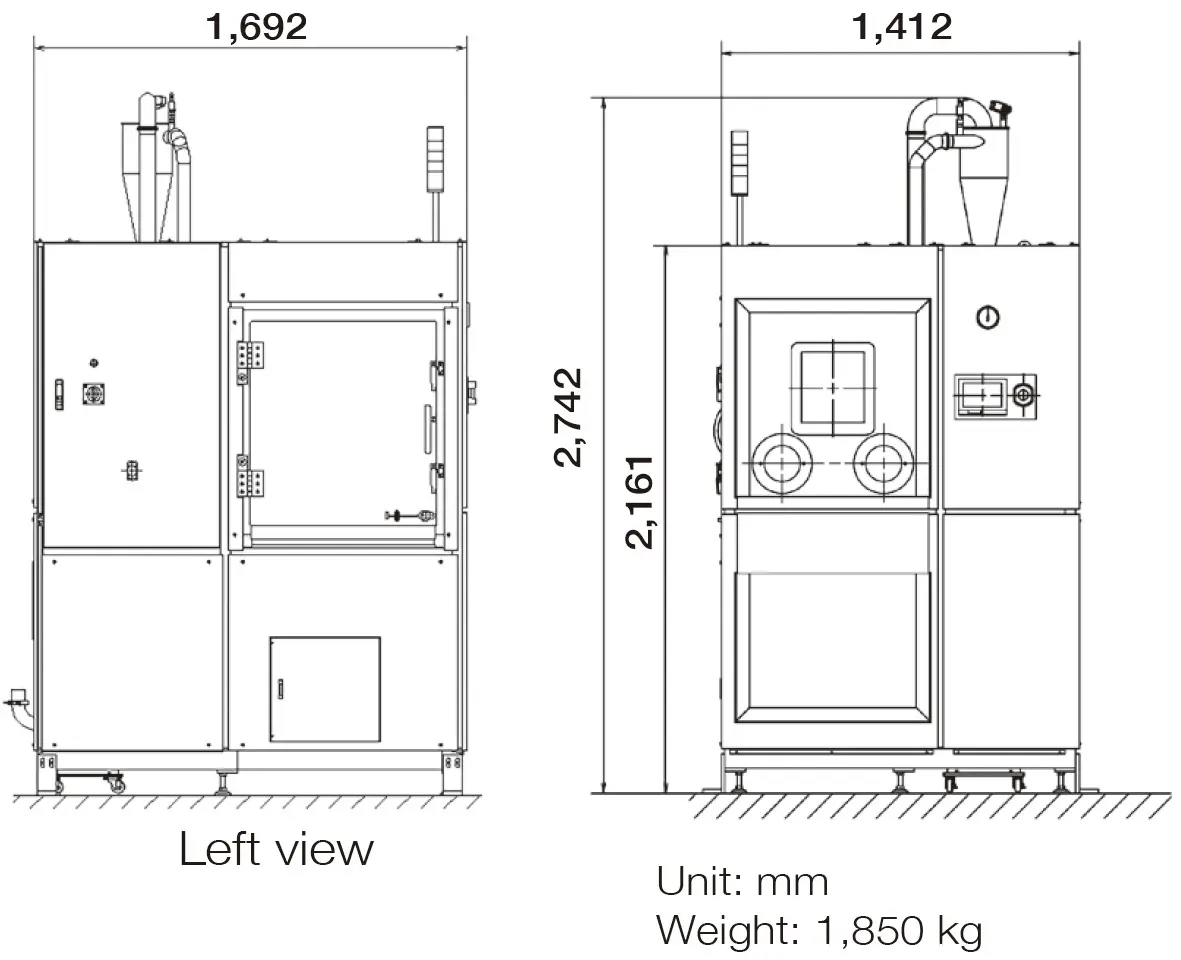
크기
카탈로그 다운로드
JAM-5200EBMPlus_제품 카탈로그
본 자료는 전자빔 금속 3D 프린터 "JAM-5200EBMPlus"의 제품 카탈로그입니다. 제품의 특징, 사양 및 제조 공정을 한 권에 담았습니다.
JAM-5200EBM을 이용한 텅스텐 3D 프린팅
━ 전자빔 금속 3D 프린터에서 텅스텐 가공의 장점
본 기술 문서는 텅스텐 부품 제조에 있어 EB-PBF 기술의 잠재적 응용 분야, 과제 및 미래 전망을 살펴봅니다.
항공우주 재료 규격에 따른 JEOL의 전자빔 용융 기술 평가
━ AMS7032 JAM-5200EBM 운용 검증
JAM-5200EBM은 AMS7032 인증을 획득하여 항공우주 소재에 대한 매우 신뢰할 수 있는 제조 공정을 구축했습니다.
갤러리 (Gallery)
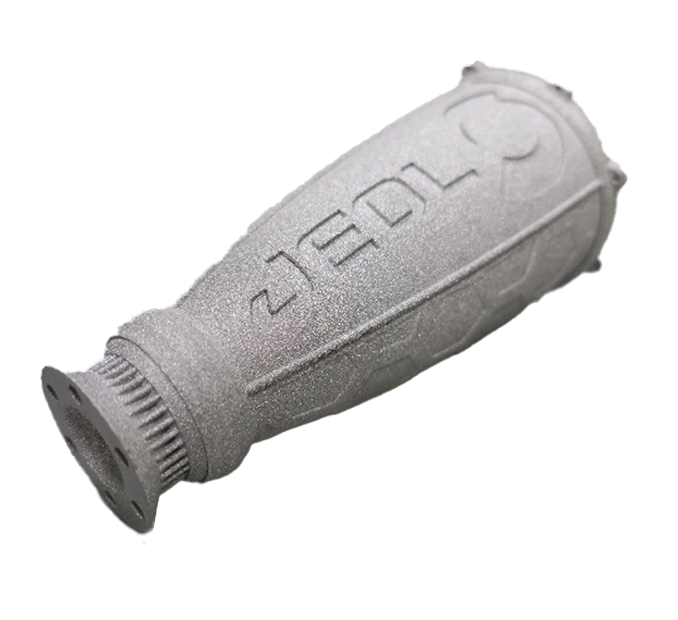
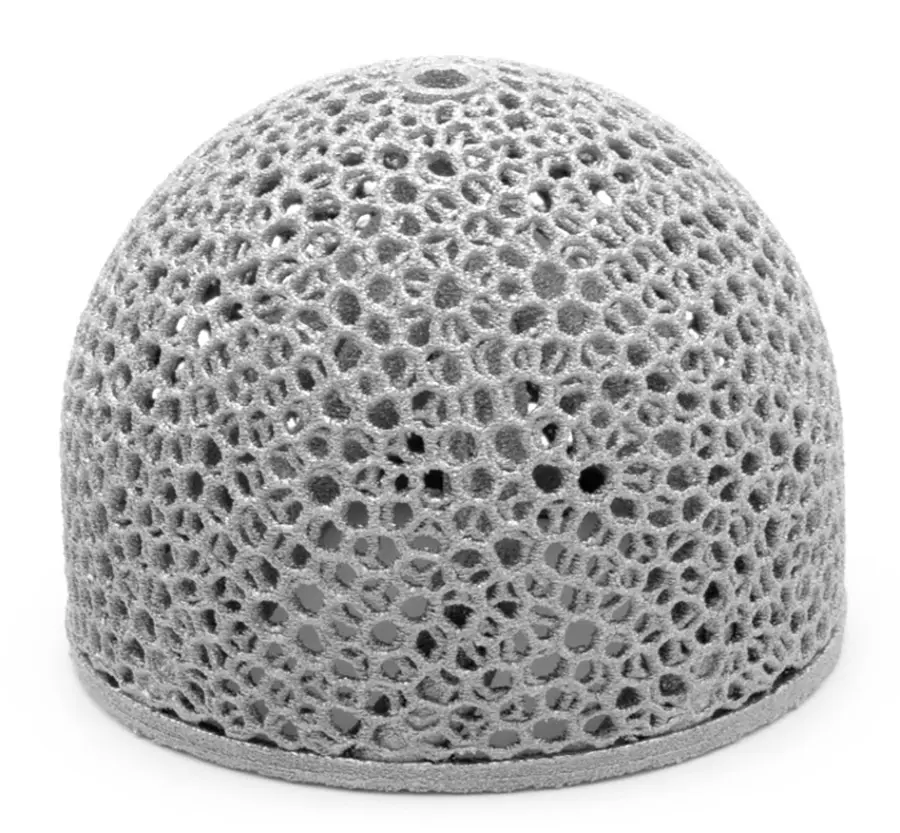
티타늄 합금(Ti-6Al-4V)
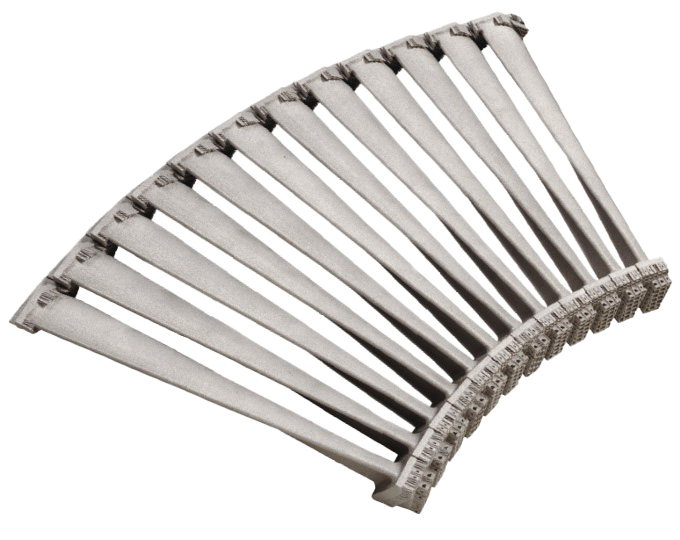
제트 엔진용 저압 터빈 블레이드
(높이: 400nm)
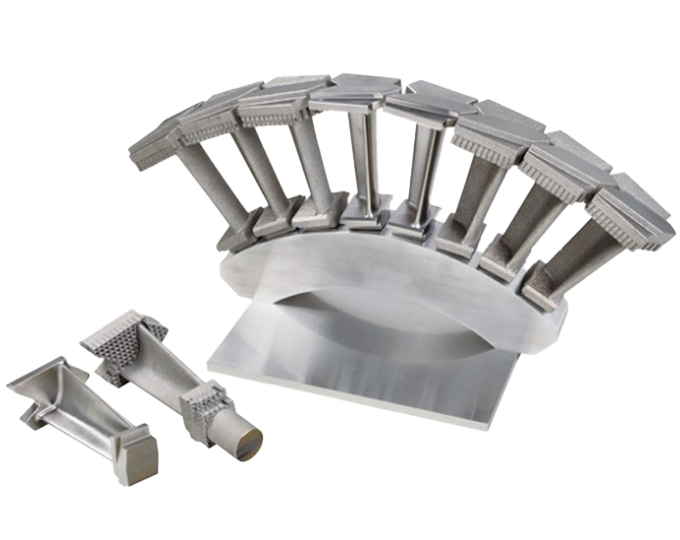
발전기 터빈 블레이드
(높이 180mm)
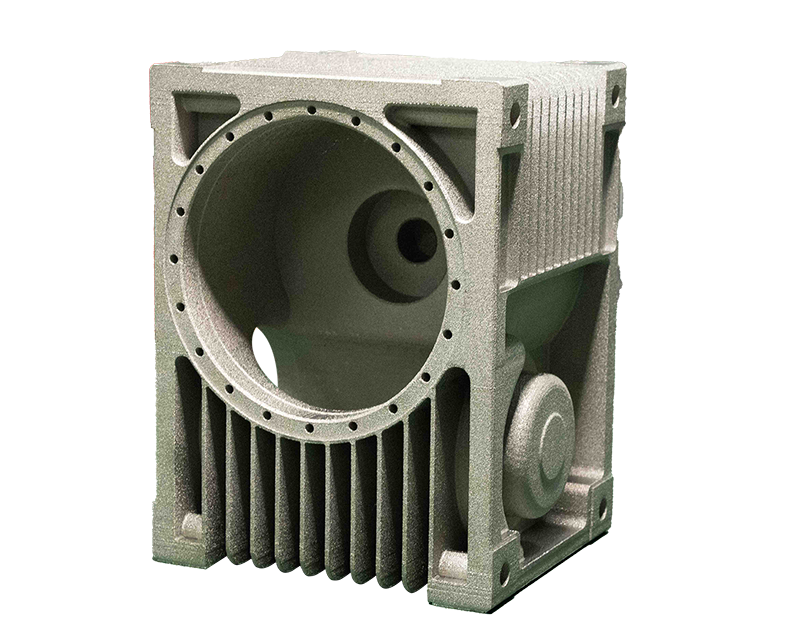
변속 장치
(높이 250mm)
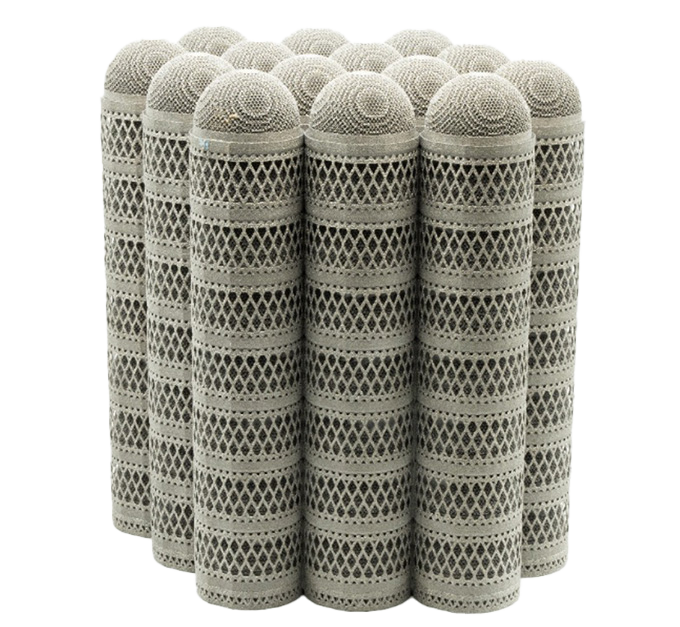
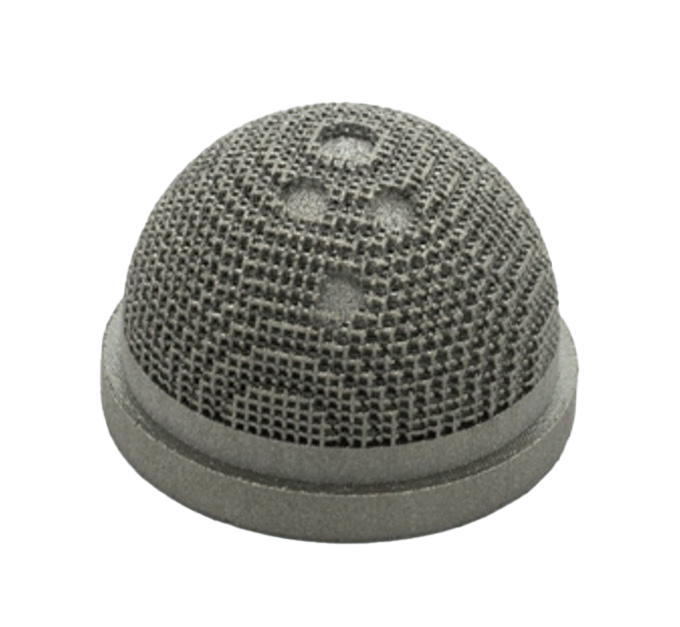
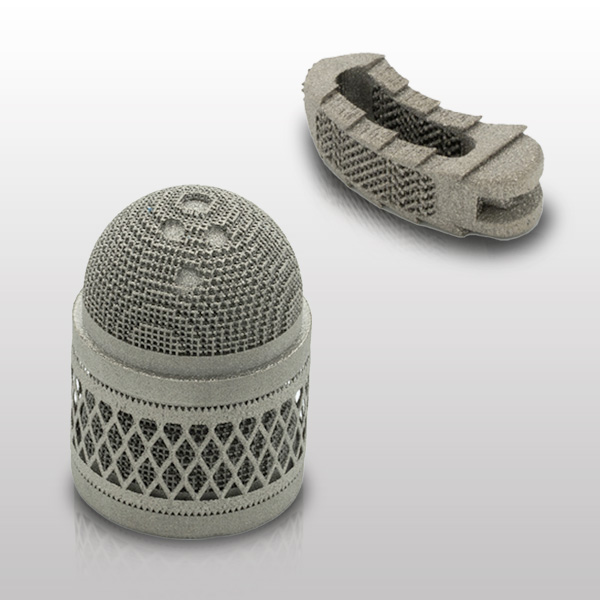
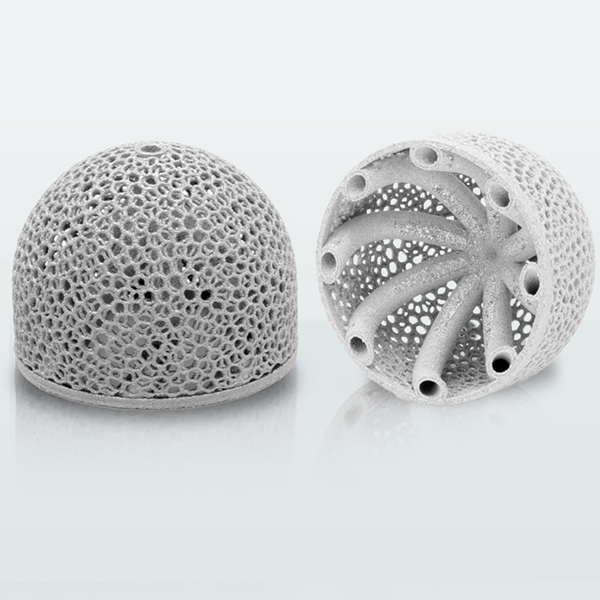
인공 고관절 컵
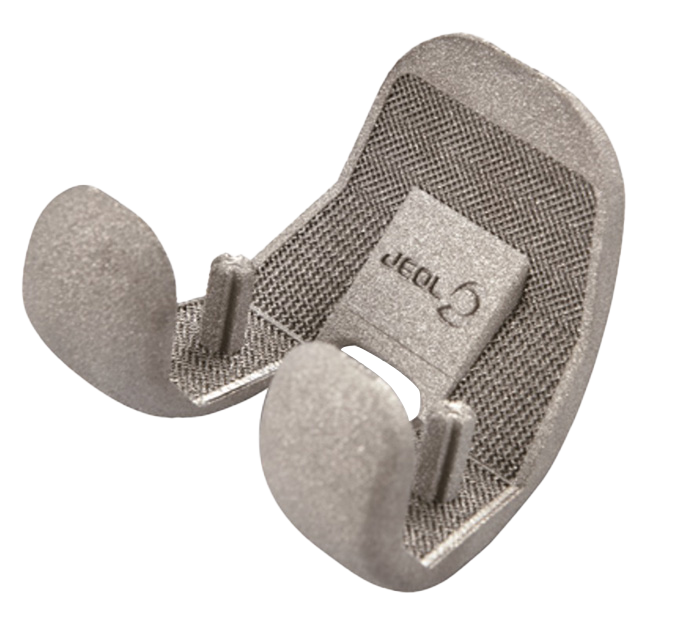
인공 무릎 관절(대퇴 구성 요소)
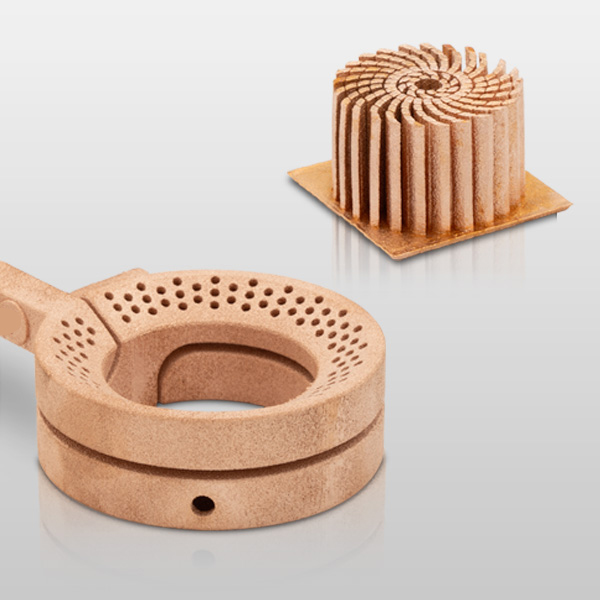
순수한 구리
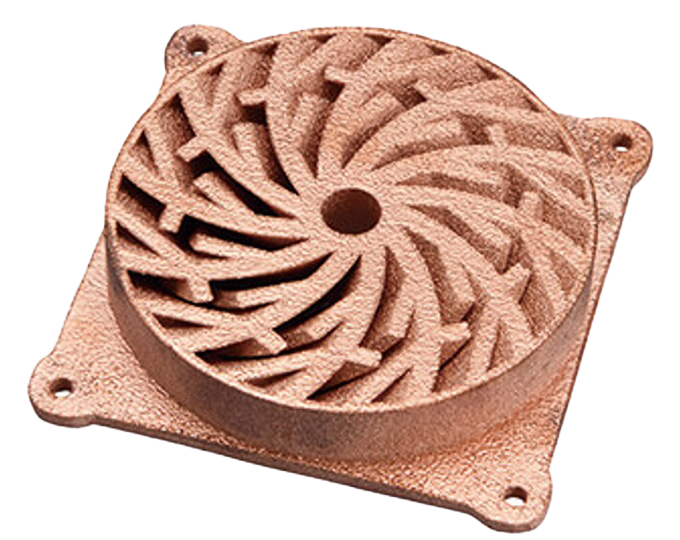
히트 싱크
(100mm)
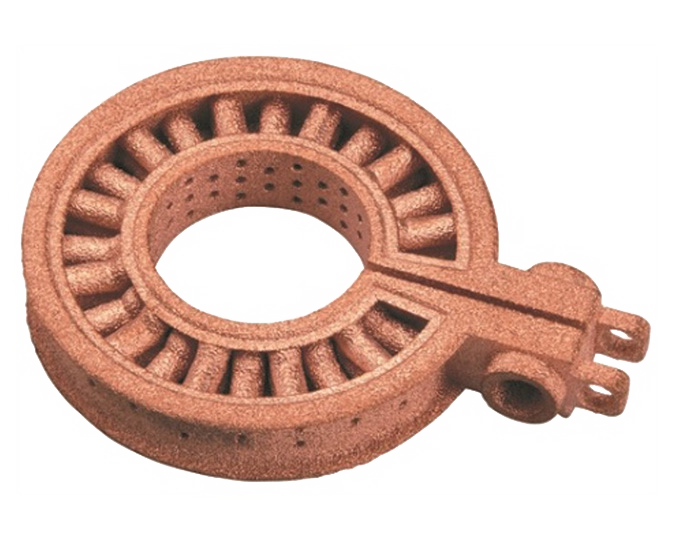
고주파 가열(경화) 코일
NDK Inc. 제공.
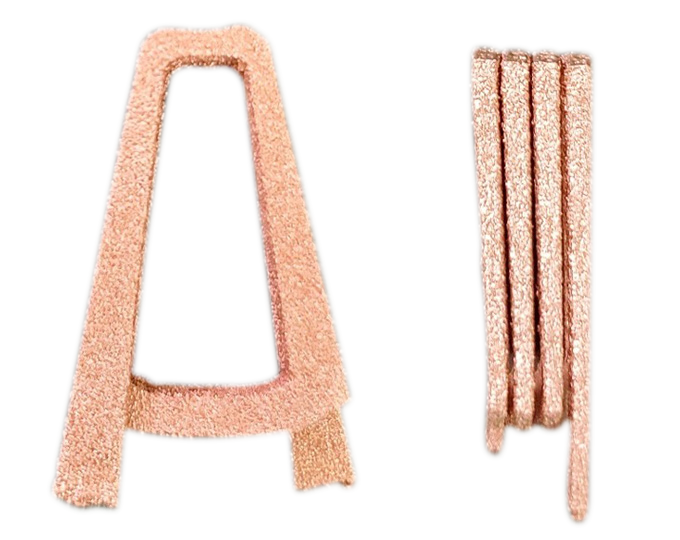
소형 모터용 코일
덴소 주식회사 제공
순수한 텅스텐
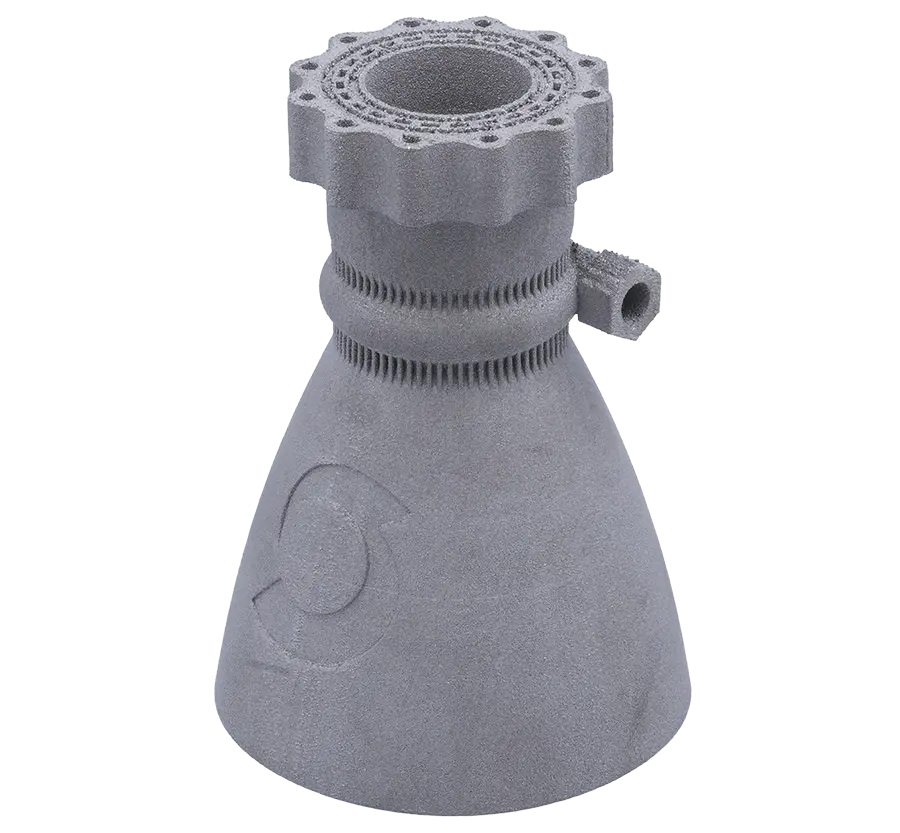
직경 100mm × 높이 143mm
직경 70mm × 높이 130mm
직경 65mm × 높이 55mm
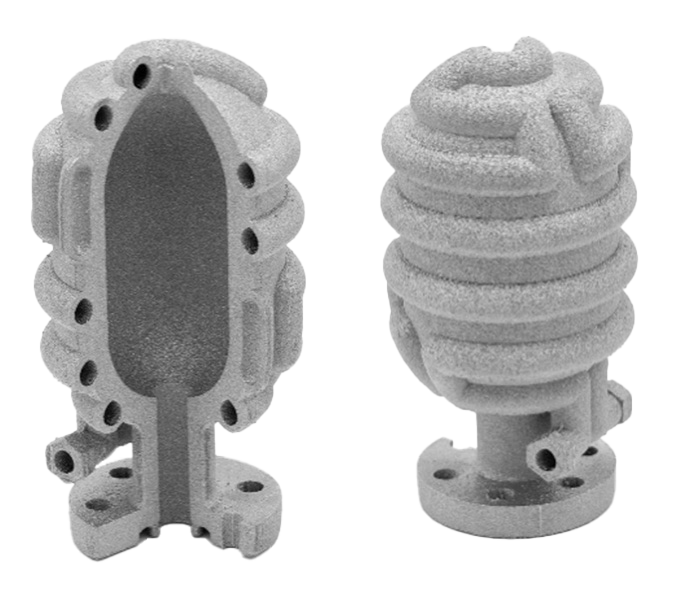
직경 65mm × 높이 123mm
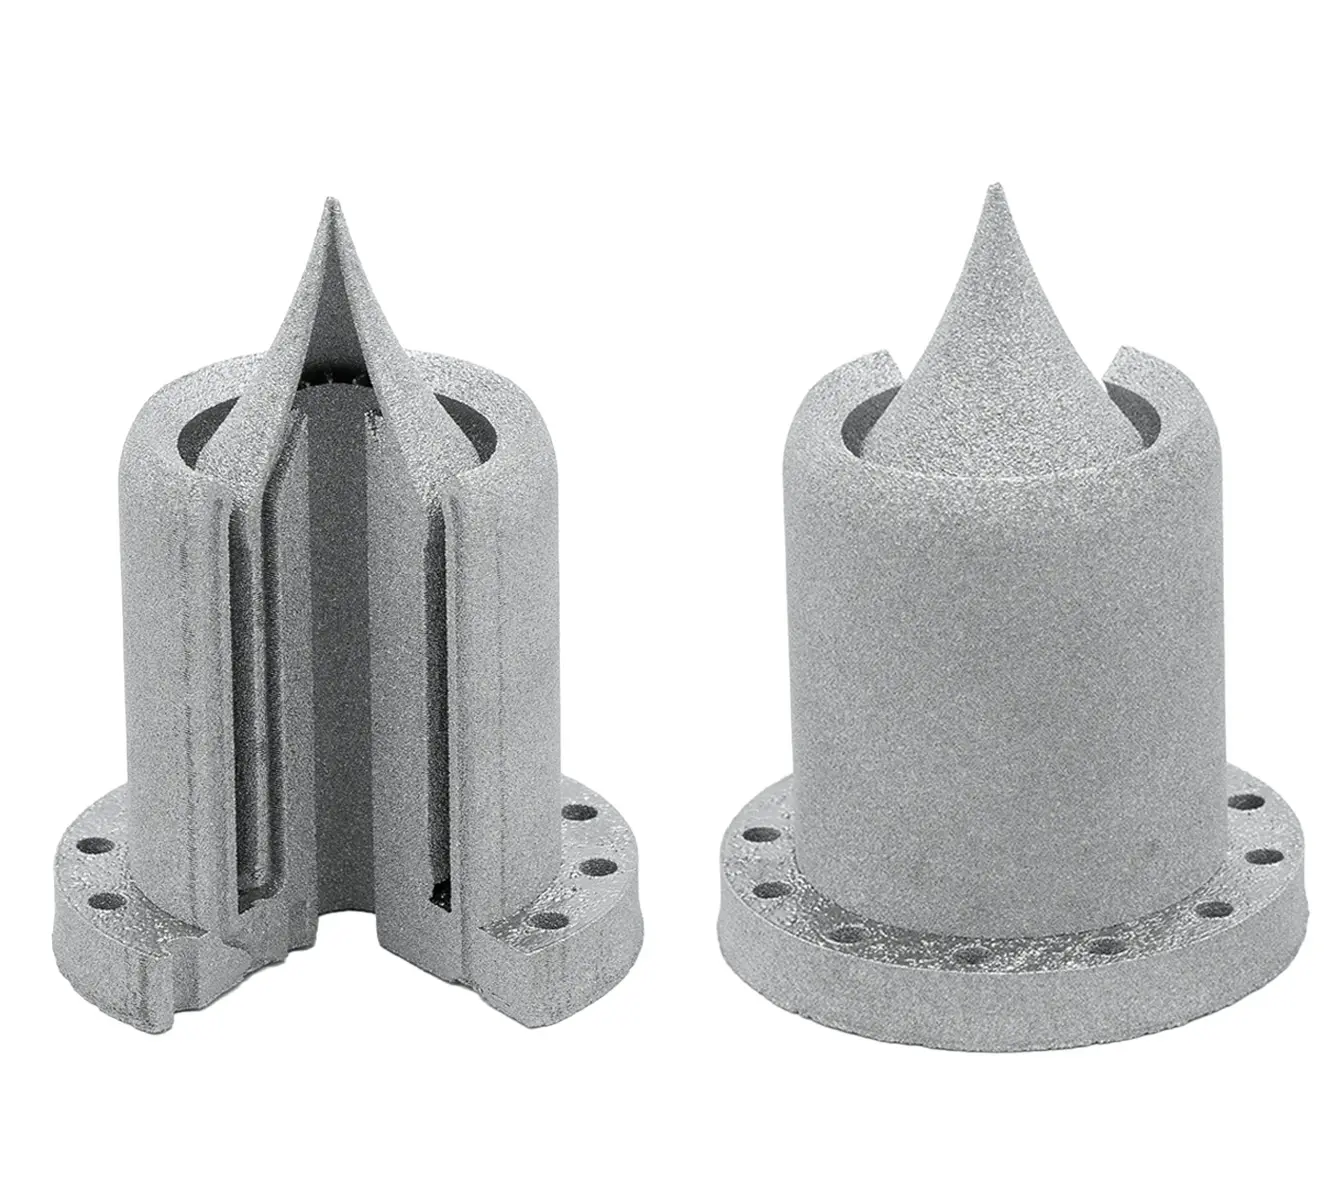
직경 70mm × 높이 130mm
니켈 기반 합금 718
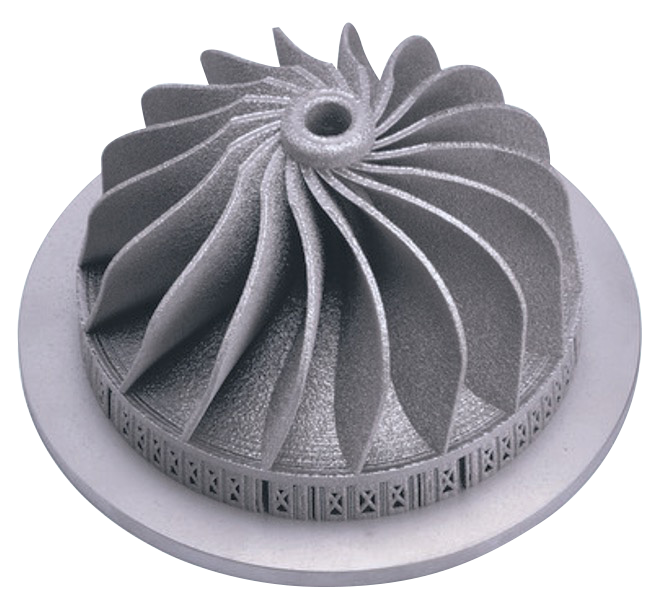
임펠러
(직경 170mm)
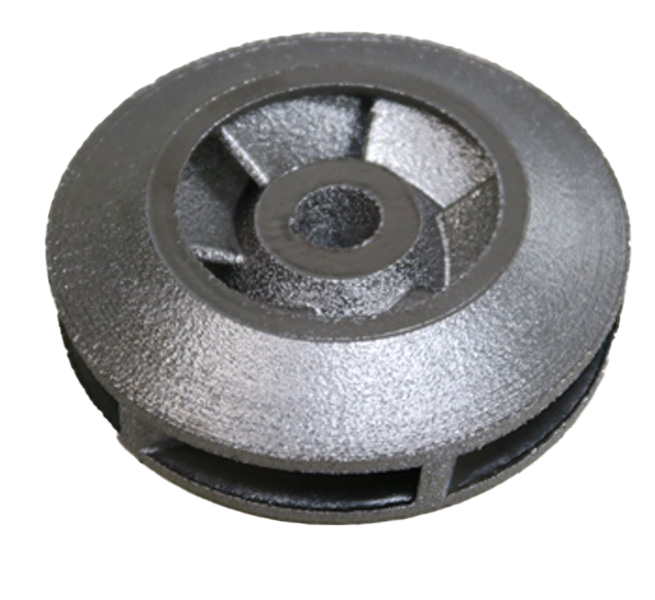
닫힌 임펠러
(직경 100mm)
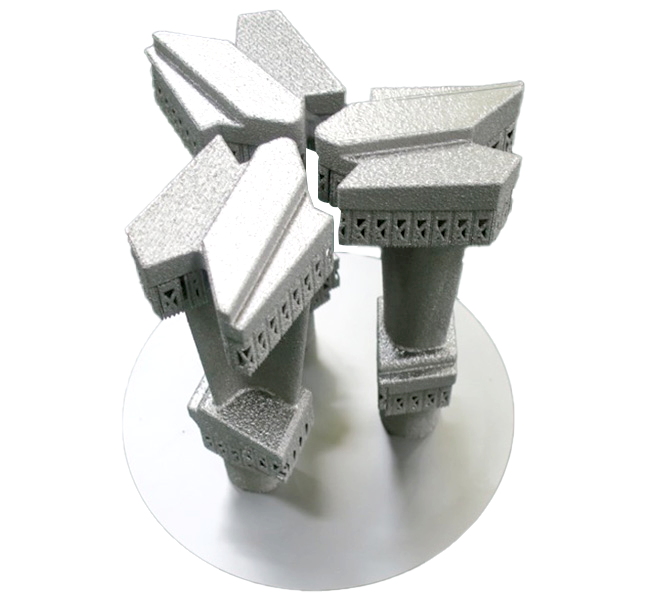
발전기 터빈 블레이드
(높이 180mm)
더 많은 정보
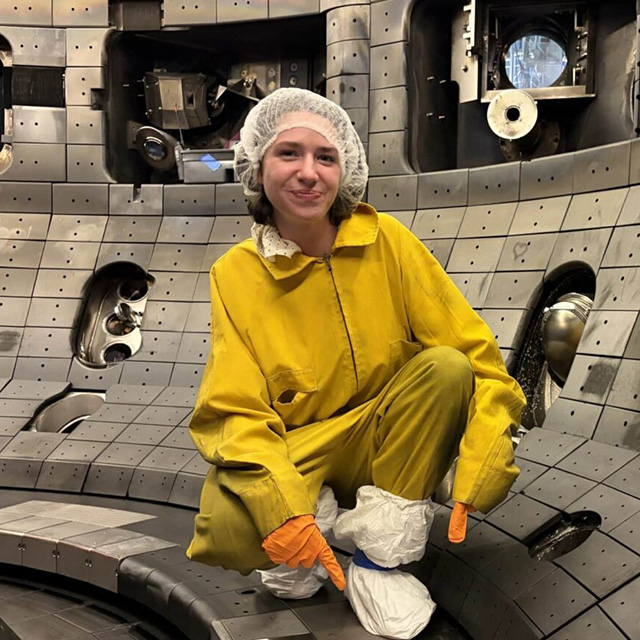
노스캐롤라이나 주립대학교, 오크리지 국립연구소, 그리고 JEOL은 실물 크기의 3D 프린팅 텅스텐 타일을 DIII-D 국립 핵융합 시설에 설치했습니다.
노스캐롤라이나 주립대학교, 오크리지 국립연구소(ORNL), 그리고 전(JEOL Ltd.)의 연구팀은 핵융합 장치 내부 벽에 사용되는 실물 크기의 텅스텐 타일을 3D 프린팅하고, 정밀한 공차로 가공한 후 샌디에이고에 있는 DIII-D 국립 핵융합 시설에서 테스트를 진행했습니다.
주식회사 엔디케이 ~유도경화기술의 발전을 뒷받침하는 금속 3D 프린터
NDK Inc.는 유도 경화 기술 분야에서 오랜 기간 검증된 역사를 자랑하며, 금속 적층 제조 기술을 도입하여 더욱 발전하고자 합니다. 이번 인터뷰에서는 NDK가 금속 3D 프린터를 어떻게 도입했는지, 미래 전망, 그리고 JEOL Ltd.와의 협력에 대한 기대 등 NDK에 대한 자세한 질문을 들어보았습니다.

JAM-5200EBM 개발 궤적 - 전자빔 금속 3D 프린터의 미래
본 보고서는 프로젝트 리더인 히로노부 마나베를 비롯한 개발팀 멤버를 인터뷰하여 제품의 개발 배경, 어려움, 희망 및 미래 전망 등을 소개합니다.


